Blog yang didedikasikan untuk memenuhi metode pembelajaran secara online tanpa tatap muka.

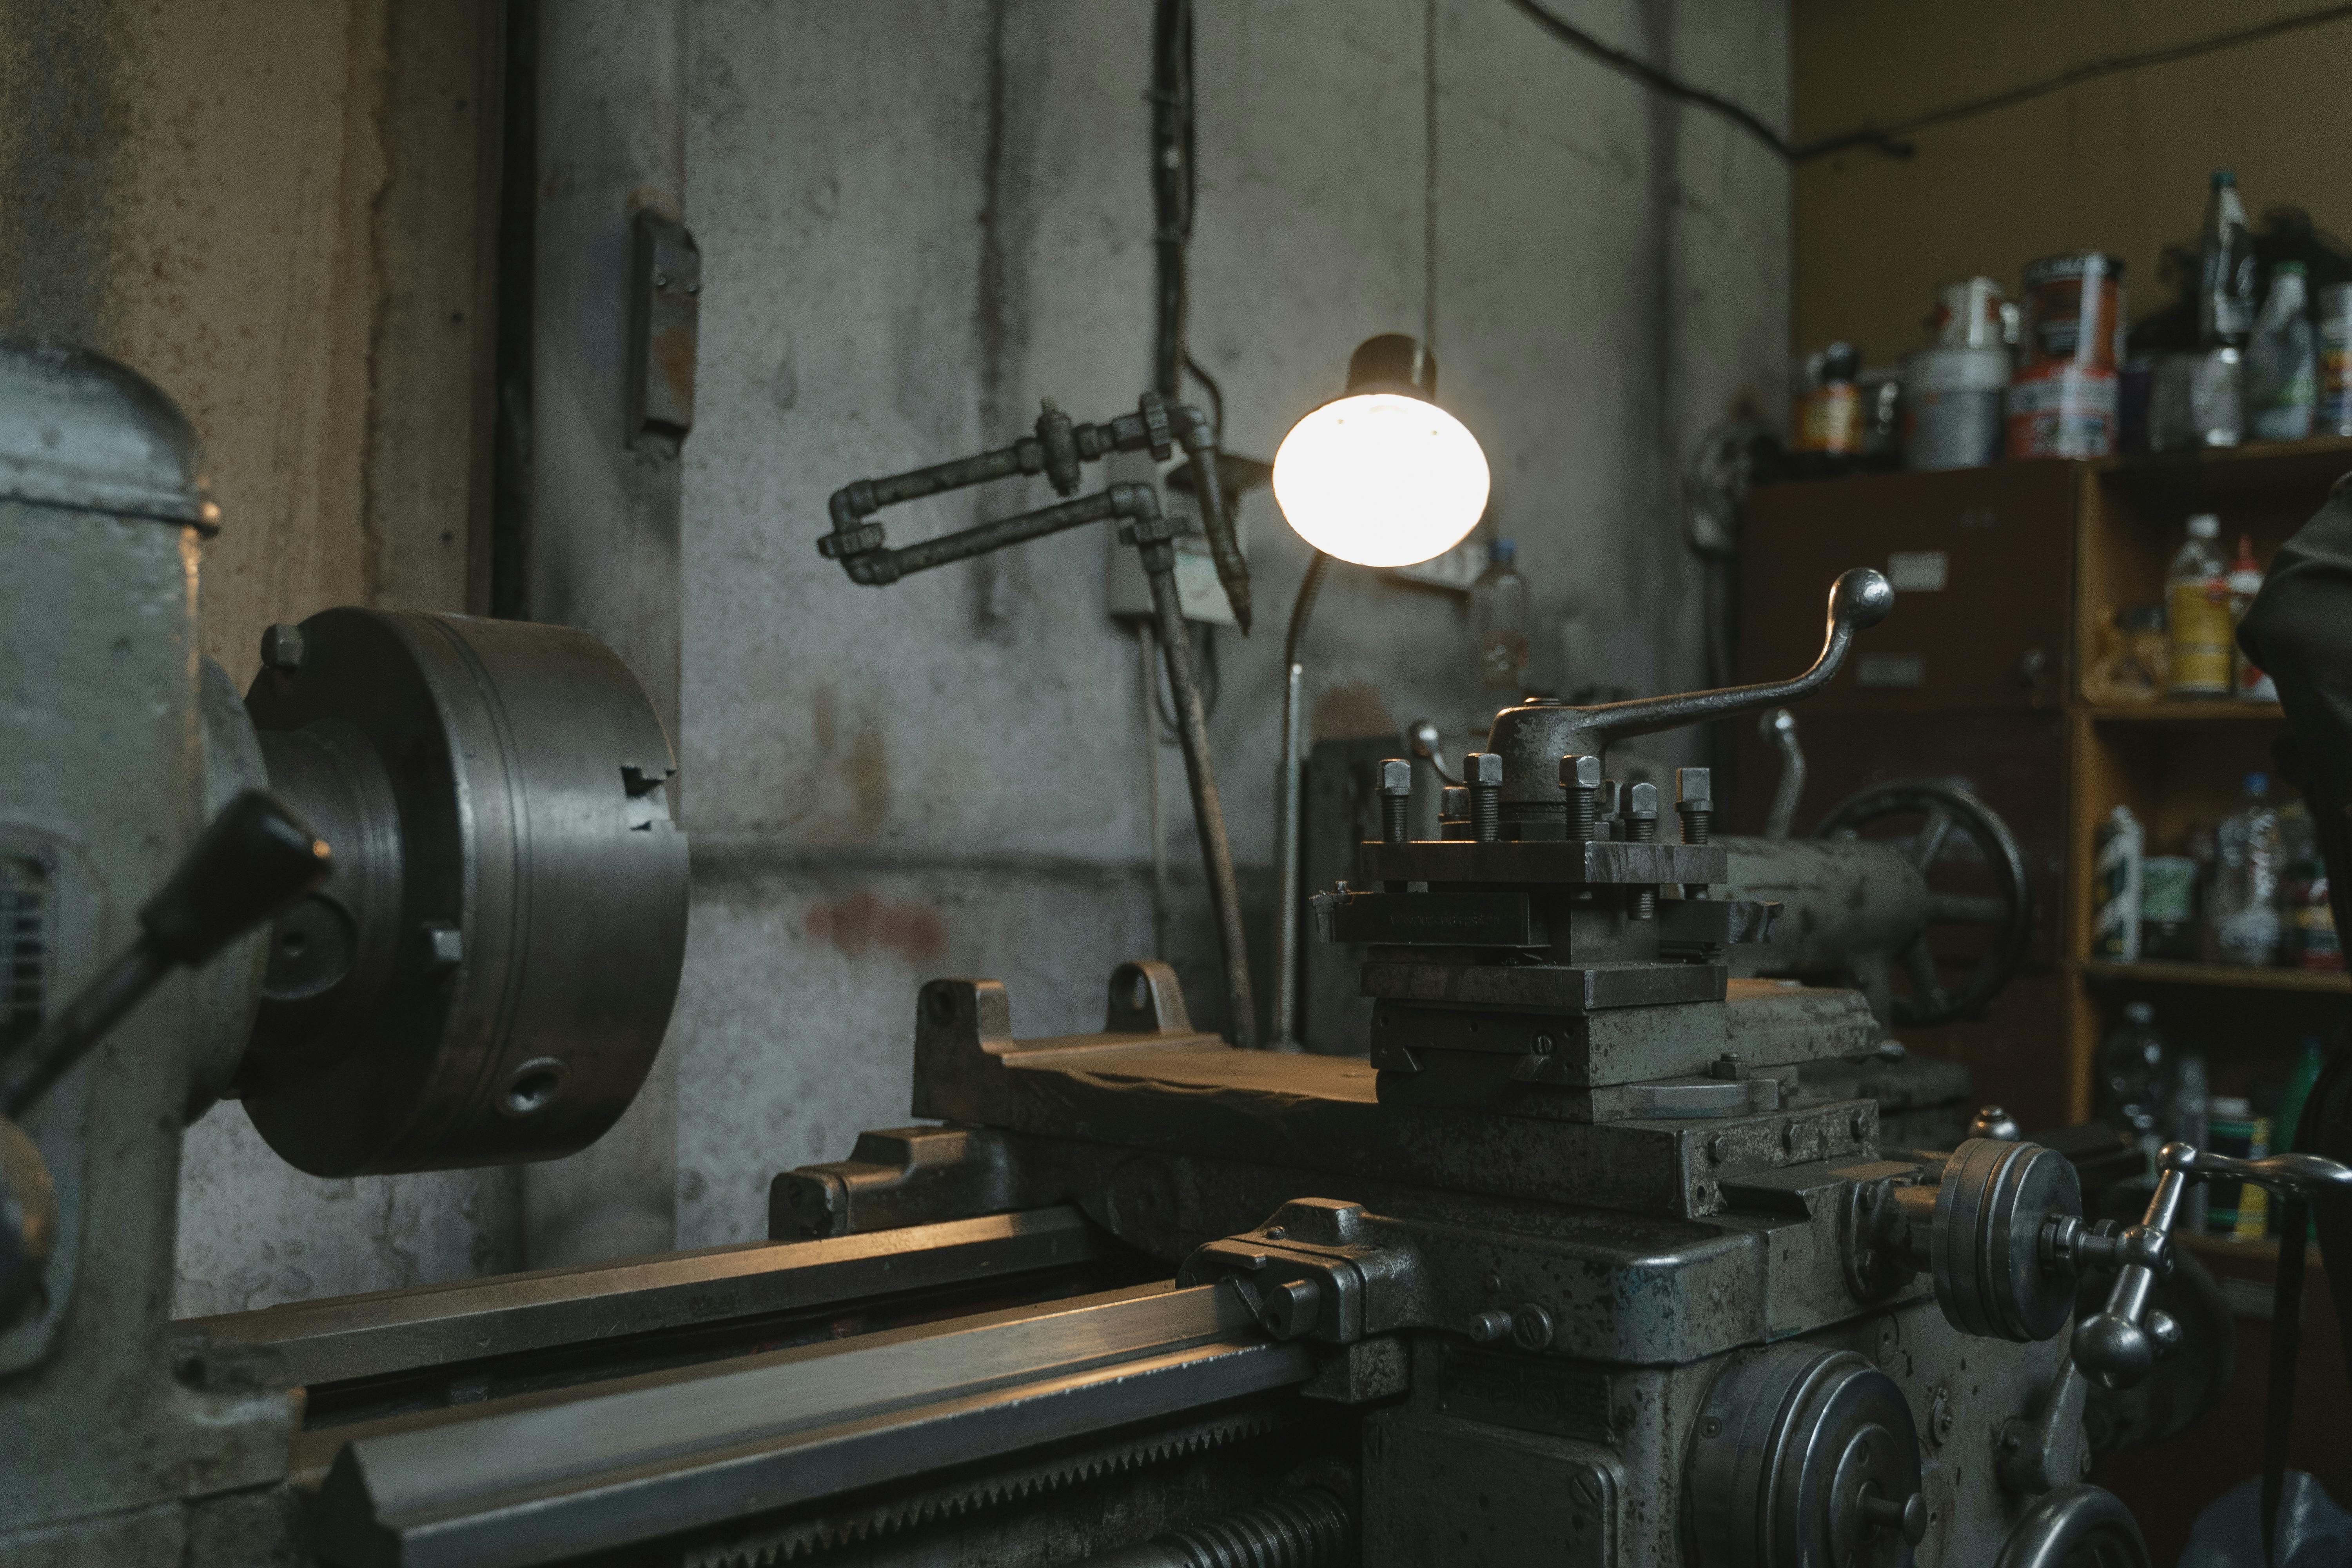
  • Mesin Bubut

    Mesin Bubut (bahasa Inggris: lathe) adalah suatu mesin perkakas yang digunakan untuk memotong benda dengan cara diputar.

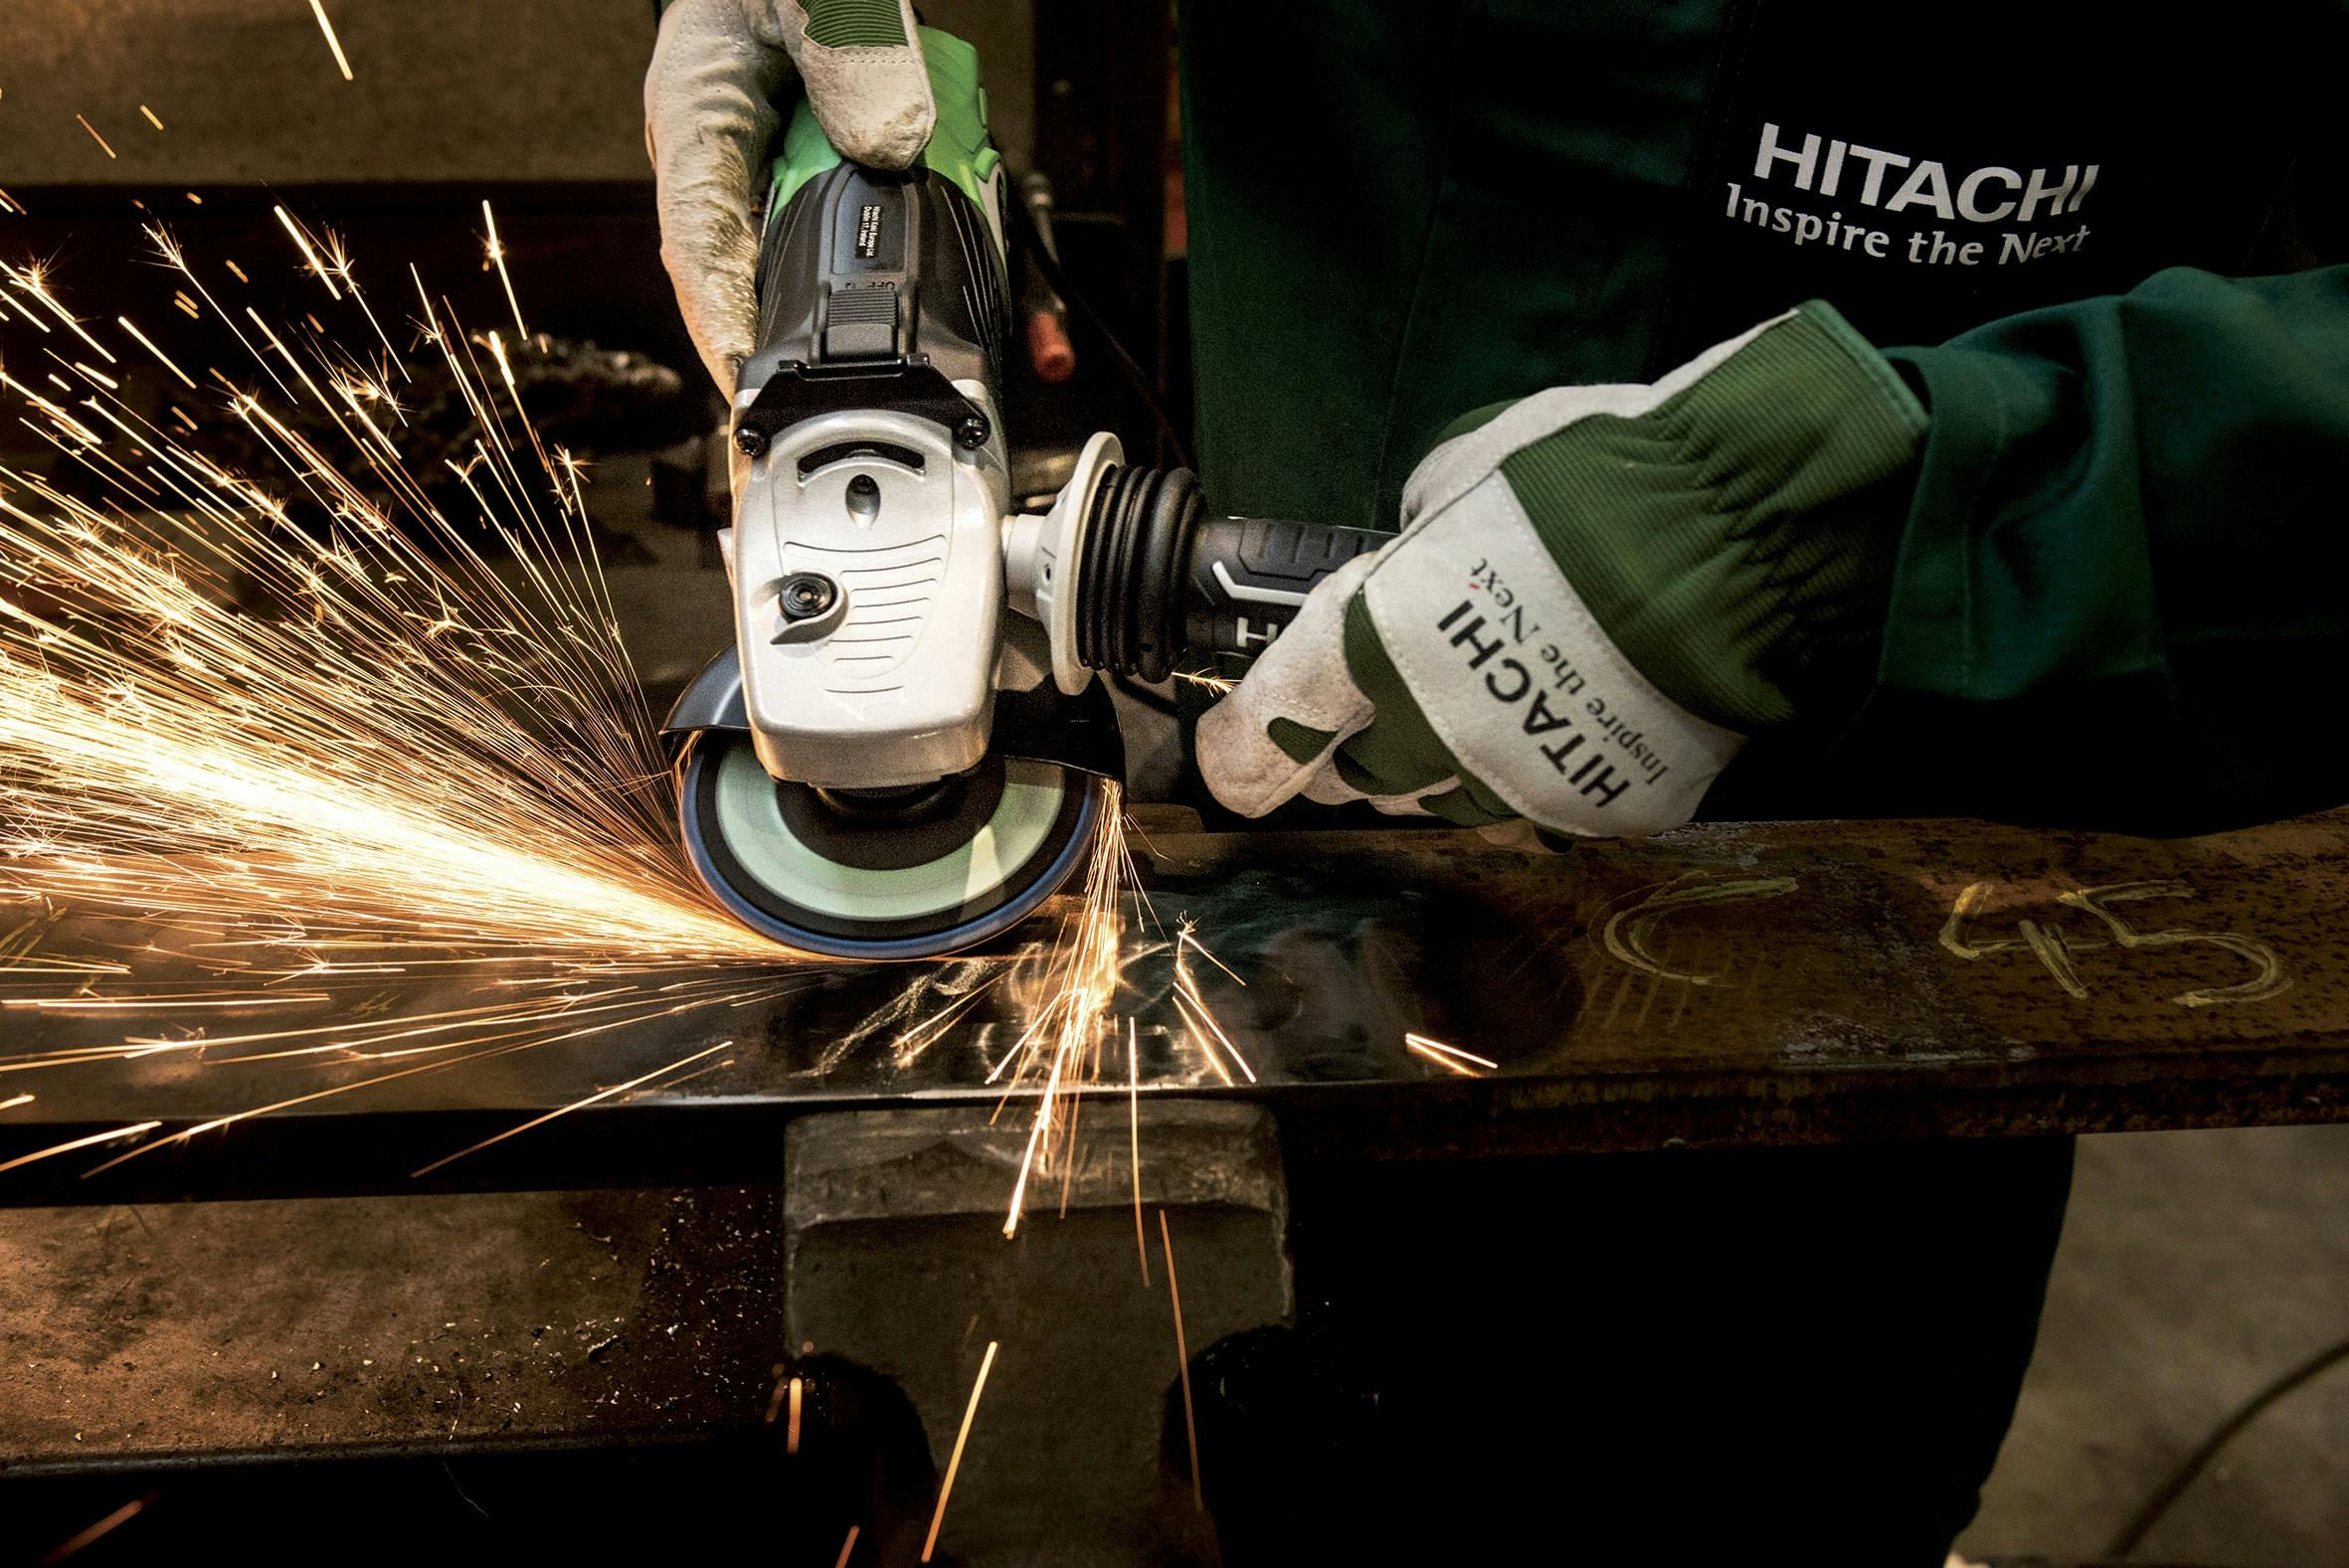
  • Power Tools

    Perkakas listrik (power tool) adalah peralatan kerja yang sumber tenaganya bukan dari manusia, melainkan dari tenaga listrik atau tenaga pneumatik (tekanan udara).

  • Kerja Bangku

    Kerja bangku merupakan pekerjaan perkakas tangan yang di gunakan untuk melakukan pembentukan, perbaikan dan perakitan yang sesuai dengan masing - masing fungsi peralatan tangan dengan mesin dan semua pekerjaan dilakukan di atas meja kerja (work bench).

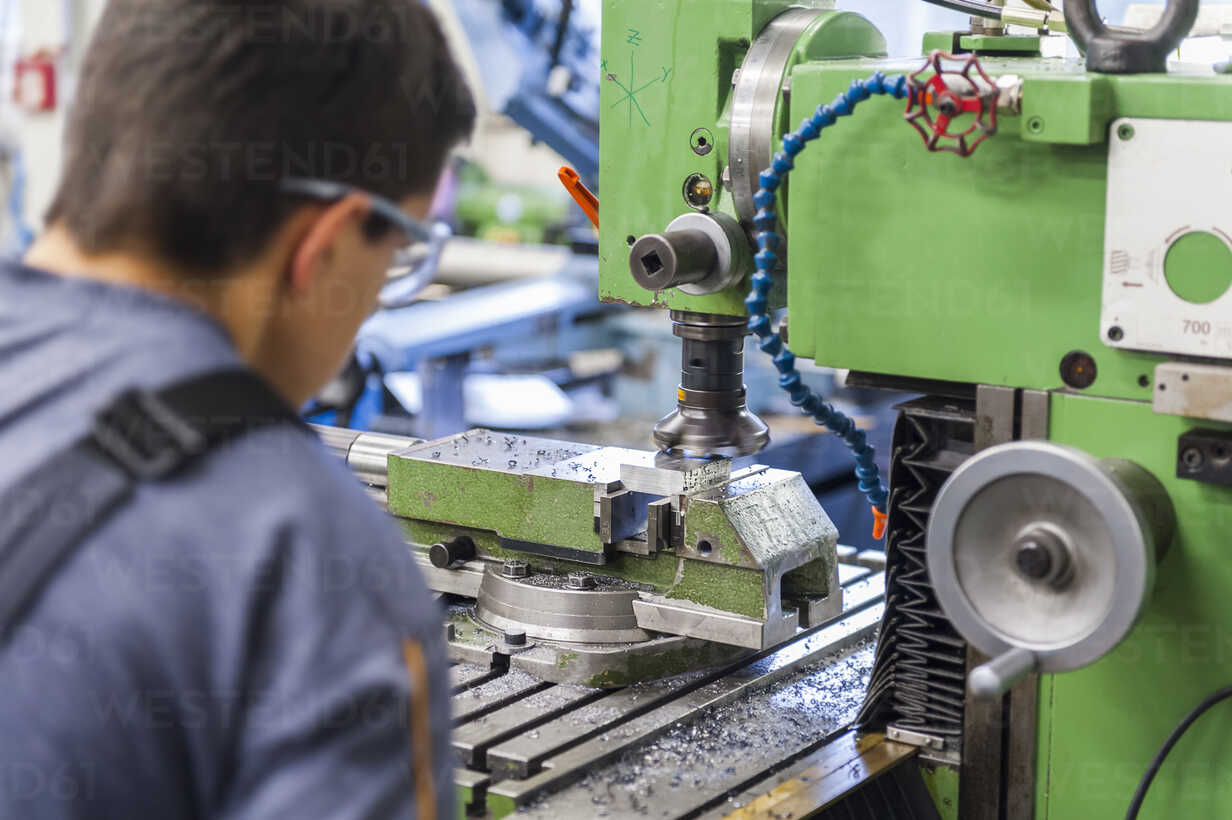
  • Mesin Frais/Milling

    Mesin milling adalah suatu mesin perkakas yang menghasilkan sebuah bidang datar dimana pisau berputar dan benda bergerak melakukan langkah pemakanan. Sedangkan proses milling adalah suatu proses permesinan yang pada umumnya menghasilkan bentuk bidang datar karena pergerakan dari meja mesin, dimana proses pengurangan material benda kerja terjadi karena adanya kontak antara alat potong (cutter) yang berputar pada poros dengan benda kerja yang tercekam pada meja mesin.

  • Pengertian Dari CNC

    Computer Numerical Control, disingkat CNC,berarti komputer kontrol numerik merupakan sistem otomasi mesin perkakas yang dioperasikan oleh perintah yang diprogram secara abstrak dan disimpan di media penyimpanan.

LATIHAN SOAL TEKNIK PEMESINAN GERINDA

LATIHAN SOAL TEKNIK PEMESINAN GERINDA

A. Kategori Soal : Mudah (25 Butir Soal)


1) Prinsip kerja mesin gerinda adalah batu gerinda bersentuhan dengan benda kerja hingga terjadi…


a. Pengikisan


b. Penajaman


c. Pengasahan


d. Pemotongan


e. Semua benar


2) Berikut yang bukan merupakan peralatan cekam untuk gerinda permukaan


a. Ragum mesin presisi


b. Blok penghantar magnet


c. Face plate


d. Meja sinus


e. Meja agnet


3) Pencekaman terjadi akbat adanya medan magnet yang ditimbulkan aliran listrik. Pencekaman tersebut menggunakan…


a. Mesin gerinda silinder


b. Mesin gerinda datar


c. Mesin gerinda miring


d. Mesin gerinda tegak


e. Mesin gerinda horizontal


4) Alat cekam mesin gerinda yang digunakan untuk pencekaman benda kerja bulat lurus berukuran kecil dengan hasil penggerindaan datar dan menyudut adalah…


a. Meja magnet


b. Ragum presisi


c. Meja sinus


d. Punch former


e. Face plate


5) Batu gerinda yang berbahan dasar boron nitrit disimblkan,…


a. A


b. BN


c. CBN


d. NB


e. CNB


6) Batu gerinda yang cocok untuk menggerinda kaca dan keramik adalah…


a. Intan


b. Boron nitri


c. Alumunium oksida


d. Silikn karbida


e. Natrium oksida


7) Jika label batu gerinda RG 38 D 170 L 5 SB BE, maka memiliki butiran


a. Sangat halus


b. Halus


c. Sedang


d. Kasar


e. Sangat kasar


8) Roda gerinda yang dignakan untuk penggerindaan alur v dan roda gigi adalah…


a. Roda gerinda lurus


b. Roda gerinda silinder


c. Roda gigi tirus 2 sisi


d. Roda gerinda tirus 1 sisi


e. Roda gerinda pengurangan satu sisi


9) Penggerindaan dengan Mesin gerinda yang menggunakan alat sinus pembentuk sudut batu gerinda dan dresser adalah…


a. Miring


b. Lurus


c. Bertingkat


d. Multiform


e. Zig-zag


10) Pekerjaan yang dilakukan untuk mengkondisikan bat gerinda agar tajam kembali adalah…


a. Truing


b. Drilling


c. Driving


d. Finishing


e. Dressing


11) Alat bantu yang digunakan untuk menejajarkan meja magnet dengan gerak meja mesin adalah…


a. Jangka sorong


b. Mikrometer


c. Dial indikator


d. Penggaris


e. Caliper celah


12) Fungsi dari sakelar pengendali sistem hidrolis pada mesn gerinda adalah…


a. Pengubung aliran listrik dari jala-jala listrik dengan mesin


b. Menggerakkan roda gerinda


c. Menggerakkan meja mesin kearah melintang


d. Menggerakkan spindle


e. Membangktkan arus listrik


13) Berikut parameter yang tidak perlu diperhatikan pada pemotongan mesin gerinda datar adalah


a. Kecepatan keliling roda gerinda


b. Kecepatan putar roda gerinda


c. Waktu pemesinan gerinda


d. Waktu pemanasan gerinda


e. Diameter roda gerinda


14) Waktu yang dibutuhkan oleh mesin untuk menyelesaikan proses penggerindaan datar adalah…


a. Waktu pemesinan


b. Waktu tempuh


c. Waktu pengoperasian gerinda


d. Waktu aktif gerinda


e. Waktu saturasi gerinda


15) Berikut merupakan metode penggerindaan yang sering dilakukan pada pemesinan adalah..


a. Penggerindaan kering


b. Penggerindaan basah


c. Penggerindaan finishing


d. Penggerindaan volume


e. Penggerindaan keliling


16) Ketika menggerinda datar, setela mengatur gerakan meja mesi kearah memanjang dan melintang maka dilanjutkan…


a. Menggerinda meja magnetik


b. Menggerinda benda kerja


c. Menaikan gerinda


d. Menurunkan gerinda


e. Menggerinda back plate


17) Kecepatan keliling roda gerinda dipengaruhi langsung oleh…


a. Kepadatan struktur batu gerinda


b. Kec. Gerak meja


c. Kecepatan putar roda gerinda


d. Panjang langkah penggerindaan


e. Kekerasanbat gerinda


18) Berikut rentang kecepatan keliling mesin gerinda portable…


a. 23-38


b. 26-33


c. 33-45


d. 33-48


e. 45-80


19) Suatu proses untuk membuat permukaan gerinda menjadi rata adalah…


a. Truing


b. Grinding


c. Aligning


d. Setting


e. Dressing


20) Suatu proses untuk membuat batu gerinda menjadi benar benar bulat adalah…


a. Truing


b. Grinding


c. Aligning


d. Setting


e. Dressing


21) Mesin gerinda yang berfungsi untuk menggerinda benda dengan diameter dalam yang berbentuk tirus dan silinder adalah…


a. Mesin gerinda silinder universal


b. Mesin gerinda silinder luar


c. Mesin gerinda silinder dalam


d. Mesin gerinda silinder centerless


e. Mesn gerinda alatb potong


22) Berikut bagian yang merupakan dari mesin gerinda silinder…


a. Kepala sabuk


b. Meja osilasi


c. Chuck


d. Stok kaki


e. Peluncur roda vertikal


23) Peralatan cekam yang digunakan untuk gerinda silinder adalah…


a. Ragum presisi


b. Blok magnet


c. Face plate


d. Meja sinus


e. Magnetic table


24) Collet pada mesin gerinda silinder berfungsi untuk…


a. Mencekam benda kerja dengan permukaan halus


b. Menggerinda permukaan diamter dalam benda kerja


c. Pengganti ragum


d. Mengikat benda kerja diameter besar tapi pendek


e. Mencekam benda kerja pada pencekaman diantara 2 center


25) Perlengkapan mesin yang berfungsi sebagai pengganti ragum (chuck) adalah…


a. Collect


b. Lathe dog


c. Face plate


d. Fix steady


e. Center

Share:

11 Jenis Pahat Bubut dan Fungsinya


1. Pahat bubut rata kanan


Pahat rata kanan digunakan untuk membubut diameter luar benda kerja hingga rata, arah pemakanannya dari kanan ke kiri. Besar sudut puncaknya 80°.

Meski bentuk asahan-nya bermacam-macam, namun bentuk sudutnya relatif tidak banyak berubah.

2. Pahat bubut rata kiri

Pahat rata kiri digunakan untuk membubut diameter luar benda kerja hingga rata, arah pemakanannya dari kiri ke kanan. Besar sudut puncaknya 80°.

Meski bentuk asahan-nya bermacam-macam, namun bentuk sudutnya relatif tidak banyak berubah. Pahat ini cocok untuk melakukan facing untuk permukaan di sebelah kiri.

3. Pahat muka


hampir sama dengan pahat rata. perbedaannya terletak pada besar sudut puncaknya yaitu 55°. Digunakan untuk membubut permukaan ujung benda kerja hingga rata, baik benda kerja yang ditahan oleh senter atau tidak.

Pemakanannya di mulai dari bagian tengah (titik senter) ke arah sisi pekerjaan. Jadi gerakannya mundur. Putaran benda kerja harus benar.

4. Pahat potong


digunakan untuk memotong benda kerja pada mesin bubut. Pemotongan dapat dilakukan dengan benda kerja ditahan oleh senter (jika benda kerja panjang) atau tidak ditahan senter (jika benda kerja pendek).

Pelaksanaan pemotongan tidak boleh sampai putus untuk menghindari meloncatnya benda kerja dan patahnya pahat.

5. Pahat ulir


digunakan untuk membuat ulir yang dibutuhkan. Bisa untuk membuat ulir kiri, ulir kanan, ulir tunggal, ulir ganda, dan lain-lain.

Sudut pahatnya juga berbeda sesuai dengan ulir yang akan dibuat. Contoh ulir metris dengan sudut 60° dan ulir whitworth dengan sudut 55°

6. Pahat bentuk


ialah pahat yang mata pemotongannya berbentuk sedemikian rupa sehingga hasil pemotongannya akan berbentuk sesuai dengan bentuk mata potongnya.

Pada umumnya pahat ini memiliki sudut-sudut bebas sehingga dapat bergerak ke kiri atau ke kanan serta maju tegak lurus.

Dengan pahat ini kita bisa menghasilkan bentuk yang sama untuk beberapa pekerjaan.

7. Pahat chamfer

digunakan untuk menumpulkan bagian benda kerja yang tajam. Tujuannya untuk memudahkan benda kerja dalam perakitannya.

Sebenarnya semua bagian yang tajam sebaiknya di chamfer, walaupun di gambar kerja tidak ada perintahnya.

Chamfer yang tidak ada pada gambar kerja cukup yang kecil saja. Ambil kira-kira 0,2 mm x 45°

8. Pahat Bubut Rata Dalam

pahat bubut dalam rata

Pahat bubut rata dalam, digunakan untuk membubut lubang atau bagian dalam benda kerja. Biasanya digunakan untuk memperbesar diameter lubang.

9. Pahat Bubut Facing Dalam

pahat bubut dalam untuk facing
Seperti namanya, pahat bubut ini digunakan untuk meratakan bagian muka atau facing yang ada di dalam lubang.

10. Pahat Alur Dalam

pahat bubut alur dalam
Pahat bubut yang digunakan khusus untuk membuat alur pada lubang.

11. Pahat Ulir Dalam

pahat bubut ulir dalam
Pahat bubut ulir dalam digunakan khusus untuk membuat ulir dalam pada lubang.
Share:

LATIAHAN SOAL CNC MILLING


Berilah Tanda silang (x) pada huruf a,b,c,d atau e pada jawaban yang paling benar pada Latihan Soal Teknik Pemesinan Gerinda berikut ini.

1. Alat komunikasi utama dalam proses pembuatan benda kerja disebut .
a. dokumen kerja
b. prosedur operasi standar
c. mstruksi kerja
d. gambar kerja
e. keselamatan kerja


2. Perintah kerja yang dapat dijadikan arahan dan petunjuk selama kita bekerja disebut . .
a. instruksi kerja
b. gambar kerja
c. dokumen kerja
d. prosedur operasi standar
e. keselamatan kerja


3. Gambar kerja dianggap baik apabila memiliki kelengkapan seperti di bawah ini,kecuali
a. penunjuk ukuran
b. toleransi
c. tanda pengerjaan
d. tingkat kehalusan
e. penggunaan bengkel


4. Salah satu pertimbangan yang harus diperhatikan dalam membuat gambar kerja adalah
a. mudah dijual
b. mudah dibawa
c. dapat berfungsi dengan baik
d. mendapatkan keuntungan yang besar
e. mudah mengerjakanya


5. Sistem ukuran pada gambar kerja yang berbasis pada bidang ukuran sebelumnya disebut ....
a. sistem ukuran seri
b. sistem ukuran campuran
c. sistem ukuran absolut
d. sistem ukuran paralel
e. sistem ukuran iso


6. Suatu gambar yang terdapat ukuran seri dan paralel,hal ini diperbolehkan karena sistem ini dinamakan ....
a. sistem ukuran seri
b. sistem ukuran campuran
c. sistem ukuran absolut
d. sistem ukuran paralel
e. sistem ukuran iso


7. Suatu proses pemakanan permukaan material dengan maksud untuk membuat permukaan menjadi rata adalah....
a. Facing
b. Turning
c. Reamer
d. boring bar
e. grooving


8. Tanda pengerjaan seperti ini mempunyai arti .. . .
a. dikerjakan
b. tidak dikerjakan
c. tingkat kehalusan dengan mesin bubut
d. dikerjakan dengan mesin
e. dikerjakan dengan mesin gerinda


9. Urutan kerja yang benar pada proses pembuatan lubang ulir adalah ....
a. persing,ngetap,membor,dan nyenterbor.
b. membor. nyenterbor,persing,dan ngetap
c. nyenterbor,persing,membor,dan ngetap
d. nyenterbor,membor,ngetap,dan persing
e. nyenterbor,membor,persing,dan ngetap


10. Alat keselamatan kerja yang tepat dipakai pada kerja bubutadalah ....
a. kacamata bening
b. kacamata hitam
c. penutup telinga
d. sarung tangan
e. sabuk pengaman


11. Menulis program pada naskah program atau lembaran program disebut ....
a. eksekusi
b. penyetingan
c. pemrograman
d. penggagalan
e. penggangguan


12. Di dalam lembaran program terdiri atas baris-baris yang disebut ....
a. Blok
b. Kata
c. Address
d. Kolom
e. parameter


13. Di setiap blok terdiri dari beberapa ....
a. Blok
b. Address
c. Kolom
d. Kata
e. parameter


14. Kolom kedua pada lembaran program menunjukkan kolom huruf address ....
a. G
b. N
c. M
d. K
e. X


15. Menuliskan huruf address M dan angka dapat dituliskan pada ....

a. diluar kolom
b. kolom pertama
c. kolom ke dua
d. kolom ke tiga
e. kolom ke empat


16. Pada kolom ke empat menunjukan kolom huruf address
a. G
b. N
c. M
d. K
e. Z


17. Kolom ke empat juga dapat diisi dengan address koordinat titik pusat lingkaran dalam arah Z dengan huruf addres ....
a. K dan angka
b. I dan angka
c. N dan angka
d. T dan angka
e. H dan angka


18. Pada kolom lima juga dapat dimasukkan huruf address K dan angka yang menyatakan besarnya ....
a. koordinat titik pusat lingkaran
b. koordinat titik pusat lingkaran pada sumbu x
c. koordinat titik pusat lingkaran pada sumbu z
d. pembagian ketebalan pemotongan
e. kisar ulir


19. Pengukuran absolut juga dapat disebut pengukuran referensi karena gambar diukur dari ....
a. titik sebelumnya
b. titik sesudahnya
c. titik awal
d. satu titik
e. dua titik


20. Pengukuran inkrimental dapat juga disebut pengukuran berantai karena setiap ukuran didasarkan pada
a. titik awal
b. titik sesudahnya
c. titik sebelumnya
d. satu titik
e. dua titik


21. Pada pemrograman harga absolut,jika kita ingin mengubah letak titik 1. Maka letak titik-titik yang lain akan tetap dan tidak berubah hal ini merupakan ....
a. Keuntungan
b. Kerugian
c. kesamaan
d. perbedaan
e. kesalahan


22. Pada pemrogramaninkrimentai jika Anda harus mengubah suatu titik,semua titik berikutnya akan ikut berubah hal ini merupakan ...'.
a. keuntungan
b. kerugian
c. kesamaan
d. perbedaan
e. kesalahan


23. Pemrograman absolut dapat dilakukan dengan menggunakan ...
a. G04
b. G92
c. G91
d. G90
e. G64


24. Pemrograman inkrimentai dapat dilakukan dengan menggunakan ...
a. G64
b. G04
c. G92
d. G90
e. G91


25. Anda dapat menentukan kedudukan titik nol ke tempat yang dikehendaki, hal ini hanya dapat dilakukan dengan menggunakan ....
a. G64
b. G92
c. G91
d. G90
e. G21


26. Waktu tinggal diam adalah menghentikan sementara dalam waktu tertentu pada salah satu blok, hal ini dapat dilakukan dengan menggunakan . ...
a. G92
b. G91
c. G90
d. G04
e. G21


27. Apabila Anda ingin mengosongkan beberapa blok pada lembaran program, maka dapat dilakukan dengan memasukkan ....
a. G24
b. G21
c. G02
d. G03
e. G04


28. Jika sebelum G90 atau G92 memprogram G24, maka harga X dihitung sebagai harga ....
a. absolut
b. inkrimentai
c. campuran
d. diameter
e. koordinat efektif


29. Sumbu utama dapat dimatikan dengan memasukkan ..
a. M05
b. M17
c. MOO
d. M30
e. M03


30. Dengan M30 maka pada program pokok dapat ....
a. dimulai
b. ditutup/diakhiri
c. jaiankan
d. digagalkan
e. diganggu

Share:

MACAM PEMBUBUTAN


Macam Pembubutan

Jenis-jenis pekerjaan yang dapat dikerjakaan mesin bubut antara lain :

Membubut Lurus

Ada dua cara membubut lurus, yaitu pembubutan memanjang (sejajar benda kerja) dan pembubutan permukaan rata (facing) untuk menghasilkan pembubutan permukaan datar pada benda kerja.


Gambar 5. Membubut Lurus.


Membubut Alur

Untuk membuat alur, digunakan pahat bubut pengalur. Pahat ini berbentuk lurs, bengkok, berjenjang ke kanan atau kekiri. Bentuk-bentuk pahat ini antara lain :

Gambar 6. Membubut Alur.


Mengebor

Pembubutan ini digunakan untuk pembubutan lubang pada benda kerja.


                                                            Gambar 7. Mengebor.


Membubut Dalam

Pembubutan ini digunakan untuk memperbesar lubang pada benda kerja.


                                                            Gambar 8.Membubut Dalam

Membuat Ulir

Membuat ulir menggunakan pahat khusus seperti : pahat ulir segitiga, segi empat, trapesium, bulat, dan bentuk lainnya. Pekerjaan ini dapat membuat ulir dalam maupun ulir luar pada benda kerja.

Gambar 9. Membubut Ulir.

Share:

Mesin Gerinda Datar

BAGIAN-BAGIAN MESIN GERINDA DATAR (SURFACE GRINDING MACHINE)


Pada kali ini kita akan membahas tentang Bagian-bagian Mesin Gerinda Datar (Surface Grinding Machine). Dan yang akan diuraikan kali ini adalah bagian-bagian mesin gerinda datar yang umum digunakan dilingkungan industri kecil dan menengah serta dilingkungan pendidikan yaitu, mesin gerinda datar spindel horizontal dan mesin gerinda datar spindel vertical dengan pelayanan otomatis.


Diahrapkan dengan memahami nama bagian-bagian mesin gerinda datar, tentunya dapat membantu operator dalam mengoperasikan, mengendalikan dan merawat mesin.

1) Mesin gerinda datar spindel horizontal


Bagian-bagian mesin gerinda datar spindel horizontal teradapat beberapa bagian yang dapat dilihat pada gambar.


Keterangan:


1. Body mesin
2. Kolom mesin
3. Spindel mesin
4. Roda gerinda
5. Dudukan meja magnetik
6. Meja magnetik
7. Pelindung air pendingin
8. Handel penggerak meja memanjang
9. Handel penggerak meja melintang
10. Tuas penggerak otomatis
11. Handel/tuas pengatur pemakanan roda gerinda
12. System hidroulik
13. System pendingin dan penyedot debu
14. Panel kelistrikan
15. Panel ON-OFF meja magnetic
16. Panel indikator posisi penggerindaan

Fungsi dari masing-masing bagian mesin gerinda datar spindel horizontal adalah sebagi berikut:


Body mesin, berfungsi sebagai dudukan bagian-bagian mesin lainnya

Kolom mesin, berfungsi sebagai dudukan spindel dan motor penggerak.

Spindel mesin, berfungsi sebagai dudukan roda gerinda.

Roda gerinda, berfungsi sebagai alat potong pada saat melakukan penggerindaan

Dudukan meja magnetik, berfungsi sebagai dudukan meja magnetik dan bak pelindung air.

Meja magnetik, berfungsi untuk mengikat benda kerja yang akan dilakukan penggerindaan.

Pelindung air pendidngin, berfungsi agar air pendingin tidak menyebar kemana-mana

Handel penggerak meja memanjang, berfungsi untuk menggerakan meja arah memanjang secara manual

Handel penggerak meja melintang, berfungsi untuk menggerakan meja arah melintang secara manual

Tuas penggerak otomatis, berfungsi untuk penggerak meja secara otomatis

Handel pengatur pemakanan roda gerinda, berfungsi untuk mengatur pemakanan roda gerinda jika diperlukan besar pemakanan yang teliti

System hodruolik terdiri dari bak oli, oli dan pompa oli, berfungsi sebagai sumber penggerak meja secara otomatis.

System pendingin dan penyedot debu terdiri dari
  • Pertama: bak air pendingin, air pendingin, pompa air pendingin, berfingsi sebagai sumber tekanan dan sirkulasi air pendingin.
  • Kedua: magnet penyaring air pendingin (coolant magnetic separator), berfungsi sebagai penyaring air pedingin.
  • Ketiga: penyedot debu (exhause fane), berfungsi sebagai penyedot debu.
Panel kelistrikan, berfungsi sebagai tempat tombol-tombol pengendali motor spindel, pompa oli, pompa air dan tombol darurat (emergensi)

Panel ON-OFF meja magnetic, berfungsi sebagai pengatur aktif tidaknya meja magnetik dan beasarnya kekuatan pengikatan benda kerja.

Panel indikator posisi pemakanan, berfungsi sebagai alat penunjuk posisi penggerindaan berupa angka-angka.


Share:

Handle-handle pada Mesin Bubut

 Handle-Handle pada Mesin Bubut


Sebelum melaksanankan pembubutan benda kerja,kamu harus mengetahui handle-handle yang terdapat pada mesin bubut beserta fungsinya masing masing.


Berdasarkan letaknya,handle mesinbubut dibagi menjadi tiga jenis,yaitu handle-handle pada Head stock,handle-handle pada eretan,dan handle-handle pada tail stock.


Handle-handle tersebut mempunyai fungsi berbeda,menurut fungsiny,handle mesin bubut dat dibedakan menjadi tiga,yaitu handle-handle pengatur,handle-handle penggerak,dan handle-handle penggerak.


Pengetahuan menegenain handle-handle mesin bubut sangat mempengaruhi pengoprasian meson bubut.


A.Handle-handle pada Kepala Tetap (Head stock)

Gambar kepala tetap


Kepala tetap (head stock) pada umumnya memiliki handle-handle pengatur mesin.pada head stock juga terdapat tombol-tombol serta tabel-tabel petunjuk yang berisi kombinasi handle-handle pengatur tersebut.Beriut ini bagian utama kepala tetap(head stock) mesin bubut yang harus kamu ketahui.

1.Handle pengatur Kecepatan Putaran


Jandle pengatur kecepatan putaran bwrfungsi untuk mengatur kecepatan putaran spindle.Pada umumnya ,terdapat dua jenis handle pengatur kecepatan putaran,yaitu sebagai berikut.

a.Handle pengatur kecepatan putaran Gearbox

Berfungsi intuk mengatur kecepatan putaran spindle mesin bubut dengan cara mengubah kombinasi gear pada gearbox mesin bubut tersebut.

b.Handle pengatur kecepatan putaran Elektrik.

Berfungsi mengatur kecepatan putaran handledengan cara mengatur kecepatan putara pada motor liatrik.pada umumnya handli ini dilengkapai dengan display 

2. Handle Pengatur Arah pemakanan


Berfungsi untuk mengatur arah gerakan eretan ketika dilaksananakan penyayatan secara ototmatis.Ada dua arah yang digunakan,yaitu arah menuju arah ke chuck (kekiri) dan arah menjauhi chuck (ke kanan).penenuan arah ini digunakan dalam proses pembunutan ulir,karena penyayatan biasa pada umumnya menggunakan arah menuju ke chuck (ke kiri)

3. Handle pengatur Ulir dan pemakanan


Berfungsi untuk menyesuaikan langkah pemakanan benda kerja sehingga dapat menyesuaikan dengan ukuran ulir yang di inginkan.kombinasi handle pengaturan ulir harus disesuaikan dengan tabel ulir yang ada pada kepala tetap mesin bubut.

4. Tabel ulir


Berisi kombinasi-kombinasi handle pengatur ulir sesuai dengan ukuran ulir yang ditunjukan.pada mesin bubut standar pada umumnya terdapat dua jenis table ulir,yaitu tabel ulir metrik (mm) dan tabel ulirn whitworth (inchi).

5. Tabel kecepatan


Menunjukan kombinasi kombinasi posisi handle pengatur kecepatan putaran sesuai dengan kecepatan yang tercantum.

6. Tabel pemakanan 

Menunjukan kombinasi kombinasi handle pengatur pemakanan yang harus  diataur untjk menentukan pemakanan atau pemotongan benda kerja secara otomatis.dalam suatu kombinasi handle ada dua besaran pemakanan,yaitu besaran pemakanan eretan memanjang dan pemakanan eretan melintang.

7. Tabel peringatan


Berisi ketwntuan keselamatan yang ahrus dipatuhi dlm melaksanakan proses pembubutan

8. Lampu indikator


Berfungsi sebagai penanada ketika mesin sedang hidup ataupun standby

9. Tombol test


Digunakan untuk mengetest putaran chuck (spindle) setelah diatur kecepatan maupun arah putaran

10. Tombol power


Digunakan untuk menyambungkan aliran listrik dan membuat mesin bubut pada posisi standby

11. Tombol coolant


Digunakan untjk mengaktifkan cairan coolant yang akan disemprotkan pada pahat saat proses pembubutan.


Share:

Mesin Gerinda Datar (Surface Grinding Machine)

Mesin Gerinda Datar

Penggerindaan merupakan proses pemotongan benda kerja dengan menggunakan mesin gerinda.

Di dalam pengoprasiannya,benda kerja dipegang atau dicekam pada meja magnetik yang digerkaan maju-mundur atau berputar dibawahroda gerinda yang bergerak berputar.

Mesin gerinda datar dipergunakan untuk menggerinda permukaan-permukaan benda kerja yang datar.

Mesin gerinda datar merupakan salah satu mesin yang sangat penting di industri,dalam hal ini mesin gerinda banyak dipakai untik membuat komponen dan perlalatan industri.

Dimana komponen dan peralatan ini mememrlukan kerataan,kehalusan dan ukuran yang presisi agar komponen dan peralatan tersebut dapat berfungsi dengan baik.

Ketelitian mesin gerinda datar tergantung dari jenis mesin gerinda yang digunakan,tetapi pada umumnya ketelitian 0,002 mm dapat dicapai oleh kebanyakan mesin gerinda.


                                            Gbr 1 Mesin gerinda datar


Pada mesin gerinda datar benda kerja yang terbuat dari material ferromagnetic dipegang dengan cekam magnetik , sedangkan benda kerja yang terbuat dari material non ferromagnetic dipegang pada cekam mekanik atau pencekam vakum.
Meja dan spindel roda gerinda pada mesin gerinda datar dapat dioperasikan secara manual ataupun secara otomatis.

Jenis-jenis Mesin Gerinda Datar  

Dilihat dari konstruksinya mesin gerinda datar dapat dibedakan menjadi empat jenis, yaitu :


1. Mesin gerinda datar spindel horisontal dengan gerak meja bolak-balik
2. Mesin gerinda datar spindel horisontal dengan gerak meja berputar
3. Mesin gerinda datar spindel vertikal dengan gerak meja bolak-balik
4. Mesin gerinda datar spindel vertikal dengan gerak meja berputar

1. Mesin Gerinda Datar Spindel Horisontal dengan Gerak Meja bolak-balik   

Mesin gerinda datar ini memiliki spindel atau poros penggerak roda gerinda dengan posisi horisontal dan meja mesin dapat bergerak lurus bolak-balik.


                    Gbr 2. Mesin gerinda spindel horisontal, meja bolak-balik


Pada mesin gerinda datar spindel horisontal dan meja bergerak lurus bolak-balik, penggerindaan yang sesungguhnya terjadi pada bagian keliling roda gerinda.


                                   Gbr 3. Roda gerinda spindel horisontal

Bagian ujung atau keliling roda gerinda digunakan untuk menggerinda permukaan mendatar benda kerja, sehingga mesin gerinda jenis ini sering disebut sebagai mesin gerinda keliling. Kedalaman pemotongan dapat diatur dengan cara menaikkan atau menurunkan kepala roda gerinda (wheel head).
Mesin gerinda datar jenis ini digunakan untuk menggerinda benda kerja dengan permukaan rata dan menyudut.

2. Mesin Gerinda Datar Spindel Horisontal dengan Gerak Meja Berputar 

Mesin gerinda datar ini mempunyai spindel roda gerinda dengan posisi horisontal sementara meja mesin bergerak berputar.


                     Gbr 4.  Mesin gerinda spindel horisontal, meja berputar


Pada mesin gerinda datar spindel horisontal dan meja bergerak berputar bagian keliling roda gerinda juga dihadapakan pada benda kerja. Benda kerja yang dipasang pada meja putar dijalankan di bawah putaran roda gerinda.
Meja mesin gerinda datar ini bisa juga dimiringkan untuk memberikan penggerindaan geometri khusus, seperti penggerindaan pada bagian-bagian yang miring.
Mesin gerinda datar jenis ini digunakan untuk menggerinda permukaan rata dari benda kerja yang berbentuk tabung atau bulat, misalnya permukaan rata poros, flens, selongsong dan lain-lain.

3. Mesin Gerinda Datar Spindel Vertikal dengan Gerak Meja lurus bolak-balik  

Mesin gerinda datar ini mempunyai spindel atau poros penggerak roda gerinda dengan posisi vertikal dengan meja mesin dapat bergerak lurus bolak-balik.

                     Gbr 5.  Mesin gerinda spindel tegak, meja bolak-balik


Pada mesin gerinda datar spindel vertikal dan meja bergerak bolak-balik, bagian bagian sisi atau bagian muka roda gerinda dihadapkan ke permukaan benda kerja. Benda kerja yang dicekam pada meja mesin digerakkan bolak-balik di bawah putaran roda gerinda yang berputar dengan cepat.
Mesin gerinda datar jenis ini dipergunakan untuk menggerinda benda kerja dengan permukaan yang rata, lebar dan permukaan yang menyudut.

4. Mesin Gerinda Datar Spindel Vertikal dengan Gerak Meja berputar

Mesin gerinda datar ini memiliki spindel dengan posisi vertikal dan meja mesin dapat bergerak berputar.


                             Gbr 6.  Mesin gerinda spindel tegak, meja berputar


Pada mesin gerinda datar spindel vertikal dan meja bergerak berputar, bagian sisi roda gerinda juga dihadapkan ke permukaan benda kerja. Benda kerja dicekam dan digerakkan pada meja putar di bawah putaran roda gerinda.


                                    Gbr 7.  Mesin gerinda datar spindel tegak  
                                    Sumber :  www.fortunemachinetool.com


Mesin gerinda datar jenis ini digunakan untuk menggerinda permukaan benda kerja yang lebar serta permukaan rata benda kerja yang berbentuk tabung atau bulat, seperti poros, cincin piston, flens, roda gigi, rotor, roda gaya dan lain-lain.

Berdasarkan cara operasinya, mesin gerinda datar dapat pula dibedakan menjadi mesin gerinda datar manual, mesin gerinda datar semi otomatis, mesin gerinda datar otomatis, dan mesin gerinda datar CNC.

1. Mesin Gerinda Datar Manual  

Pengoperasian mesin gerinda datar ini dilakukan secara manual (dengan tangan). Pada mesin gerinda datar manual, penggerakkan atau pengaturan meja mesin untuk setting dan pemakanan baik dalam arah memanjang maupun arah melintang juga pengaturan posisi spindel roda gerinda dilakukan secara manual.

2. Mesin Gerinda Datar Semi Otomatis  

Pengoperasian mesin gerinda datar jenis ini dilakukan secara semi otomatis. Pada mesin gerinda datar semi otomatis, penggerakan atau pengaturan meja arah memanjang dapat dilakukan secara otomatis, sedangkan penggerakan meja arah melintang dan spindel mesin dilakukan secara manual.

3. Mesin Gerinda Datar Otomatis

Mesin gerinda datar jenis ini pengoperasiannya dapat dilakukan secara otomatis penuh. Pada mesin gerinda datar otomatis ini, penggerakan meja baik arah memanjang maupun arah melintang serta pengaturan posisi spindel roda gerinda dapat dilakukan secara otomatis.
Meskipun demikian, jika diperlukan penggunaan mesin secara tidak otomatis, mesin gerinda datar ini dapat digunakan dengan pengoperasian secara manual.

4. Mesin Gerinda Datar CNC 

Pelayanan dan pengoperasian mesin gerinda datar CNC (Computer Numerical Control) dapat dilakukan melalui perintah yang berupa kode-kode dan angka yang telah distandarkan.
Pada mesin gerinda datar CNC, pengaturan gerakan meja baik arah memanjang maupun arah melintang juga pengaturan posisi spindel roda gerinda dan besarnya pemakanan semuanya dapat dilakukan secara otomatis melalui pemrogaman pada komputer.
Dibandingkan dengan jenis mesin gerinda datar lainnya, mesin gerinda datar CNC dapat menghasilkan produk penggeerindaan dengan kepresisian dan tingkat kehalusan yang sangat tinggi serta toleransi yang ketat.

Bagian-bagian Utama Mesin Gerinda Datar 

Meskipun memiliki jenis dan ukuran yang berbeda-beda, mesin gerinda datar secara kasar memiki bagian-bagian utama yang sama.

1. Alas (Base)

Alas memilki konstruksi persegi panjang yang berfungsi untuk mendukung bagian-bagian mesin gerinda. Untuk memberikan fondasi yang kaku, alas juga menopang jalan penuntun (ways) yang memungkinkan benda kerja dapat bergerak bolak-balik ketika dilaksanakan operasi penggerindaan.

2. Kolom 

Kolom atau tiang merupakan komponen yang terletak di bagian atas mesin yang menyokong spindel dan mengendalikan gerakan vertikal dari roda gerinda, yang berarti juga mengatur kedalaman penggerindaan.

3. Sadel (Saddle) 

Sadel merupakan komponen yang dipasang pada jalan penuntun (ways) dari alas mesin gerinda. Sadel merupakan bagian mesin gerinda yang mendukung meja. Gerakan sepanjang jalan penuntun sadel dikendalikan oleh roda tangan pemakanan melintang (crossfeed handwheel).


Gbr 8.  Komponen mesin gerinda datar
                                         Sumber : www.thefabricator.com

4. Meja mesin

Meja mesin gerinda yang dapat bergerak bolak-balik dipasang pada jalan penuntun yang berada pada sadel di mana pada meja ini terdapat komponen pemegang benda kerja. Gerakan meja sepanjang jalan penuntun alas dikendalikan oleh roda tangan meja (table handwheel).

5. Blok pembatas (Dogs)  

Cakar pembatas merupakan komponen yang berfungsi untuk mengatur panjang langkah meja atau pembatas langkah gerak bolak-balik meja.

6. Kepala roda gerinda (wheel head) 

Kepala roda gerinda dipasang pada jalan penuntun yang berada pada kolom di mana pada kepala roda gerinda terdapat rumah spindel (spindle housing). Gerakan kepala gerinda sepanjang jalur penuntun pada kolom dikendalikan oleh roda tangan pemakanan roda gerinda (wheel feed handwheel).

7. Roda gerinda 

Roda gerinda merupakan alat potong pada mesin gerinda yang digunakan untuk memotong atau menggerinda benda kerja. Roda gerinda terdiri butiran asah (abrasif) dan bahan perekat, di mana roda gerinda ini dipasang pada spindel mesin.

8. Sistem hidrolik  

Sistem hidrolik terdiri dari bak oli, oli, pompa oli, katup pengatur dan silinder hidrolik yang merupakan sistem penggerak meja mesin.

9. Sistem pendingin 

Sistem pendingin terdiri dari bak air pendingin, air pendingin, pompa air, selang dan keran. Sistem pendingin merupakan sistem yang mengatur sirkulasi cairan pendingin pada saat menggerinda.

10. Panel kontrol 

Pada panel kontrol terdapat tombol-tombol kelistrikan yang mengendalikan motor spindel, pompa oli, pompa cairan pendingin dan tombol darurat


Share:

PERAWATAN BERKALA MESIN KENDARAAN RINGAN


Sebuah kendaraan bermotor terdiri dari berbagai part-part (komponen-komponen) di dalamnya yang memiliki jumlah yang relatif banyak. Part-part tersebut lama-kelamaan dapat menjadi aus, melemah atau korosi (berkarat) sehingga kinerja dari part-part tersebut akan menurun.

Part-part yang kinerjanya menurun juga akan mempengaruhi performa mesin kendaraan tersebut. Oleh sebab itu part-part yang terindikasi kinerjanya menurun harus dilakukan perawatan. Salah satu perawatan yang dilakukan adalah perawatan atau servis berkala.

Perawatan dilakukan dalam rangka mencegah kerusakan tanpa menunggu adanya tanda-tanda kerusakan (preventive maintenance).

Preventive maintenance dibagi menjadi dua yaitu.

1.Periodic Maintenance

Periodic maintenance adalah pelaksanaan service yang harus dilakukan dalam jangka waktu tertentu.Periodic maintanance ini,meliputi

A.Periodic inspection
Pemeriksaan atau inspeksi harian sebelum unit dioprasikan dan pemeriksaan mingguan,hal ini untuk mengetahui keadaan mesin apakah aman untuk dioprasikan.
Dalam melaksanakan periodic inspection terutama dalam pelaksanaan perawatan harian (daily maintanance),biasa menggunakan beberapa alat bantu antara lain:

1.check sheet:suatu form(daftar)untuk mencatat hasil operasi dari tiap -tiap machine dapam satu hari oprasi.

2.Daily check,Suatu form (daftar) seukurannya yaitu pocket size aehingga operator atau service-man akan dengan mudah mencatatnya.

B. Periodic service
Perawatan machine/unit yang teratur adalah sangat penting demi menjamin pengoprasian yang bebas dari kerusakan dan memperpanjang umur unit.

Secara umum,kendaraan akan diservice berdasarkan beberapa persyaratan berikut:

1. Berdasarkan operasional kendaraan yang normal

a. Servis kecil,dilakukan setelah kendaraan menempuh perjalanan setiap 5.000 sampai dengan 10.000 km

b. Servis besar,dilakukan setelah kendaraan menempuh perjalanan setiap 10.000 sampao dengan 20.000 atau minimal sekali pertahun

2. Bersasarkan operasi yang khusus atau kondisi berat
3. Kendaraan yang digunakan untuk menarik gandengan,atau menarik kendaraan kemah (camper)
4. Kwndaraan yang digunakan untuk perjalanan songkat 8 km atau kurang pada temperatur dibawah titik beku
5. Kendaraan yang digunakan untuk patroli polisi,taxi atau kendaraan pengantar  dari rumah kerumah yang dibiarkan indling dalam waktu yang lama atau menjalanu jarak tambahan dengan kecepatan rendah.
6. Kendaraan yang dikendarai lebih dari 2 jam pada kecepatan tinggi (80% kecepatan m3nggunakan kecepatan maksimum kendaraan)
7. Berdasarkan maintanance schedule yang diberikan oleh pabrikan mobil

C. Schedule overhoule
Overhaul yaitu kegiatan pembongkaran komponen-komponen kendaraan,kemudian diperiksa dengan sangat teliti agar dapat data-data yang valid,sehingga langkah perbaikan selanjutnya dapat atau sesuai.

D. Condition Base Maintanance
Jenis perawatan yang bertujuan untuk mengembalikan kondisi unit seperti semula (standart) dengan cara melakukan pekerjaan servis seperti PPM (Program Pemeriksaan Mesin) yang hasil pengukuran nya disesuaikan dengan standart yang terbaru (service news dan modification program).


Share:

Mengenal Jenis-Jenis Poros


JENIS - JENIS POROS


Jenis - Jenis Poros - Poros adalah suatu bagian stasioner yang beputar, biasanya berpenampang bulat dimana terpasang elemen-elemen seperti roda gigi (gear), pulley, flywheel, engkol, sprocket dan elemen pemindah lainnya. Poros berfungsi untuk meneruskan tenaga melalui putaran mesin. Setiap elemen mesin yang berputar, seperti cakra tali, puli sabuk mesin, piringan kabel, tromol kabel, roda jalan, dan roda gigi, dipasang berputar terhadap poros dukung yang tetap atau dipasang tetap pada poros dukung yang berputar. Contoh sebuah poros dukung yang berputar, yaitu poros roda kereta api, As gardan, dan lain-lain.

A. Jenis - Jenis Poros
Jenis - jenis poros sebagai penerus daya diklasifikasikan menurut pembebanannya sebagai berkut :

1. Gandar
Gandar merupakan jenis poros yang tidak mendapatkan beban puntir, fungsinya hanya sebagai penahan beban, biasanya tidak berputar Contohnya seperti yang dipasang pada roda-roda kereta barang, atau pada as truk bagian depan.
Gambar Gandar
2. Spindle
Poros transmisi adalah jenis poros yang relatif pendek seperti poros utama mesin perkakas, di mana beban utamanya berupa puntiran, disebut spindle. Syarat yang harus dipenuhi poros ini adalah deformasinya harus kecil, dan bentuk serta ukurannya harus teliti.
Gambar Spindle

3. Poros transmisi
Poros transmisi adalah salah satu jenis poros yang berfungsi untuk memindahkan tenaga mekanik salah satu elemen mesin ke elemen mesin yang lain. Poros transmisi mendapat beban puntir murni atau puntir dan lentur yang akan meneruskan daya ke poros melalui kopling, roda gigi, puli sabuk atau sproket rantau dan lain - lain.
Gambar Poros Transmisi

Share:

Soal Pilihan Ganda Hidrolik dan Kompresor

 Sistem hidrolik adalah penerapan dari hukum...

A. Newton
B. Faraday
C. Pascal
D. Thomas alfa Edisson
E. Kirchof

Kata Hidrolik berasal dari bahasa Inggris Hydraulic yang berarti...
A. Cairan atau Minyak
B. Udara atau gas
C. Cairan dan gas
D. Gas dan Nitrogen
E. Fluida gas

Berikut ini adalah contoh penggunaan sistem hidrolik, kecuali...
A. Sistem Rem hidrolik
B. Spray gun
C. Excavator
D. Alat Pengangkat mobil
E. Dongkrak hidrolik

Perbedaan mendasar dari sistem hidrolik dan sistem pneumatik adalah...
A. Fluida kerja
B. Penggunaannya
C. Operasionalnya
D. Pengelompokannya
E. Operatornya

Yang bukan merupakan kekurangan dari sistem Pneumatik adalah...
A. Memerlukan instalasi peralatan penghasil udara
B. Mudah terjadi kebocoran
C. Menimbulkan suara bising
D. Mudah mengembun
E. jika terjadi kebocoran dapat menyebabkan kekotoran pada sistem

Suatu sistem yang memanfaatkan tekanan fluida CAIR sebagai sumber tenaga pada sebuah mekanisme, adalah pengertian dari
A. Sistem Penggerak Awal
B. Sistem Pneumatik
C. Sistem Hidrolik
D. Sistem rem
E. Sistem Kopling

Sebuah teknologi yang memanfaatkan udara terkompresi untuk menghasilkan efek gerakan mekanis adalah pengertian dari...
A. Sistem Penggerak Awal
B. Sistem Pneumatik
C. Sistem Hidrolik
D. Sistem rem
E. Sistem Kopling

Unit pengatur pada sistem hidrolik yaitu berupa...
A. Katub katub
B. Konektor
C. Cairan hidrolik
D. Pompa hidrolik
E. Aktuator

Pneumatik banyak digunakan dalam industri, bekerja dengan menggunakan media...
A. Minyak
B. Udara Bertekanan
C. Udara dan Minyak
D. Listrik
E. Air

Satuan tekanan udara adalah...
A. Ampere
B. Volt
C. Mol
D. Derajat C
E. Bar


Share:

Cari Blog Ini

Belajarjarakjjauh.com. Diberdayakan oleh Blogger.

Recent Posts

Pages

Theme Support

Need our help to upload or customize this blogger template? Contact me with details about the theme customization you need.